

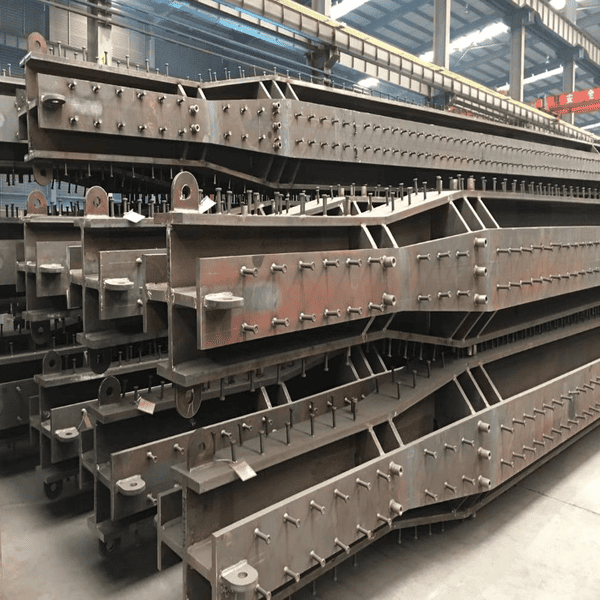
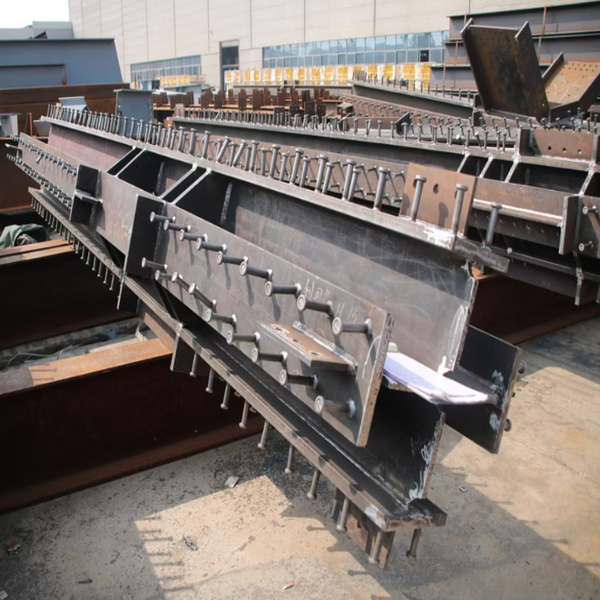


GNEE ist auf die Präzisionsfertigung von kreuzförmigen Stahlsäulen spezialisiert, einer wichtigen Komponente für Hochhäuser und schwere Industriebauten. Unsere Kreuzsäulen sind auf überlegene axiale Druckfestigkeit und multi-direktionale Stabilität ausgelegt und werden mit der fortschrittlichen „H+2T“-Montagemethode hergestellt. Dies gewährleistet einen symmetrischen Querschnitt und maximale strukturelle Integrität und macht sie zur idealen Wahl für die Kernunterstützung in komplexen Stahlgerüsten.

Spezifikation von kreuzförmigen Stahlsäulen
| Parameter | Details |
|---|---|
| Materialqualitäten | Q235B, Q355B/C/D/E, Q355GJ, Q420B, Q460C; ASTM A36, A572 Gr.50; EN10025 S355JR/J2/K2 |
| Konforme Standards | GB/T 1591, GB/T 19879, ASTM A6, EN 10025, AISC 360-22, AWS D1.1, EN 1090, GB 50011 (seismisch) |
| Abschnittskonfiguration | H+2T (1 H-Träger + 2 T-Abschnitte) oder HH+HH (2 H-Träger senkrecht) |
| Bereich der Abschnittsabmessungen | 200×200mm – 1500×1500mm |
| Plattendicke | 8mm – 100mm |
| Spaltenlänge | Bis zu 20 m pro Segment (längeres Feldspleißen) |
| Bearbeitungspräzision | Länge: ±2,0 mm; Schnittmaß: ±2,0 mm; Geradheit: L/1000 |
| Schweißprozess | Unterpulverschweißen (SAW); Vollständig-durchdringende T--Verbindungsnutschweißung; AWS D1.1 Level 1 |
| NDT-Inspektion | 100 % UT (Ultraschall) an T-Verbindungsschweißnähten mit vollständiger-Durchdringung; 20 % MT (Magnetpartikel) auf Kehlnähten |
| Oberflächenbehandlung | Kugelstrahlen Sa2,5 → Epoxid-Zink-Rich Primer (DFT größer oder gleich 75 μm) → Zwischen- und Decklack (DFT 250–300 μm); Feuerverzinkung (85 μm Zink, 50 Jahre Lebensdauer); Fluorkohlenstoff (optional) |
| Optionale Komponenten | Scherbolzen (Kopfschweißbolzen), Konsolen, Versteifungsplatten, Verbindungsplatten |
| Service | Kundenspezifische Fertigung nach Werkstattzeichnungen; OEM/ODM; Unterstützung bei der Designoptimierung |
| Verpackung | Stahlrahmenverstärkung + Luftpolsterfolie an den Kontaktpunkten + Stahlbandverzurrung; Container oder Palette |
| Transport | Seefracht (Standard-/Flat-Rack-/Open-{0}}Top-Container je Größe) |
Vorteile von kreuzförmigen Stahlsäulen
Dual-Achsensymmetrie
Vier orthogonale Flansche eliminieren die „schwache Achse“ von H--Trägern und sorgen für ausgewogene Widerstandsmomente und Knickfestigkeit in alle Richtungen.
↑ 40 % Seitensteifigkeit im Vergleich zu breiten-Flanschabschnitten
Überlegene SRC-Integration
Das offene-Profildesign maximiert den Betoneinschluss und eliminiert Lufteinschlüsse, die in geschlossenen Abschnitten häufig vorkommen, wodurch die Tragfähigkeit des Verbundwerkstoffs erhöht wird.
Optimal für SRC-Säulen (Stahlbeton).
Hohe seismische Duktilität
Eine stabile Kunststoffscharnierausbildung und vereinfachte orthogonale Verbindungen von Balken-zu-Säulen verringern das Risiko von Sprödbrüchen bei seismischen Ereignissen.
Entspricht GB 50011 Special Seismic Grade
Raum- und Kosteneffizienz
Kompakte Grundfläche spart Bodenfläche im Vergleich zu Stahlbetonsäulen. Vier-{2}Wege-Trägerverbindungen vereinfachen die Herstellung und zerstörungsfreie Prüfung.
↓ 15–20 % Gesamtherstellungskosten


Kreuzsäule vs. H-Träger vs. Kastensäule
| Vergleich | Kreuzsäule (kreuzförmig) | H-Trägersäule | Box-Spalte |
|---|---|---|---|
| Biaxiales Biegen | Vierfach gleich, keine schwache Achse | Ungleichheit zwischen starker und schwacher Achse | In beide Richtungen gut, benötigt aber Membranen |
| Torsionswiderstand | Mäßig (offener Abschnitt) | Arm | Ausgezeichnet (geschlossener Abschnitt) |
| SRC-Verbundwerkstoff | Hervorragende Betonfüllung | Gut | Schlecht (eingeschlossene Lufteinschlüsse) |
| Schweißkomplexität | Mittel (T-Gelenk volle-Durchdringung) | Niedrig | Hoch (interne Membranen) |
| Raumeffizienz | Hoch (kompakter Abschnitt) | Niedrig (große Abmessung der schwachen -Achse) | Medium |
| Herstellungskosten | Medium | Niedrig | Hoch |
| Beste Anwendung | Hochhauskern/seismische Zonen | Allgemeine Pflanzen / Flachbau | Lange -Spannweite / Hohe axiale Belastung |
Herstellungsprozess und Schweißtechnik
SCHRITT 1 CNC-Schneiden
Brenn-/Plasmaschneiden von Stahlplatten auf präzise Maße
01
SCHRITT 2 H-Trägerherstellung
Montieren und SAW-Schweißen des primären H--Trägers als Strukturkern
02
SCHRITT 3 T-Abschnittsaufteilung
Längsgeteilter sekundärer H--Träger in zwei symmetrische T--Abschnitte
03
SCHRITT 4 Kreuzmontage
Schweißen Sie T--Abschnitte an beide Seiten des Kernstegs gemäß der „1H+2T“-Formel
04
SCHRITT 5 Korrektur & ZfP
Mechanisches Richten, 100 % UT + MT-Inspektion, Kugelstrahlen
05


Kontrolle der Schweißverformung
Aufgrund der hohen Schweißdurchdringung an T--Verbindungspunkten kann die Gesamtschrumpfspannung beim Schweißen von kreuzförmigen Säulen zu erheblichen Verformungen führen. Wir kontrollieren dies durch: Vorwärmen vor der Montage (gemäß WPS/PQR), symmetrische Schweißsequenz, hydraulische Positionierungsklemmen an der Kreuzständer-Montagemaschine und mechanisches Richten des Pfostens-. Die Schweißparameter werden in Echtzeit mit automatischer Spannungs-/Stromstärkeaufzeichnung überwacht.
NDT-Inspektionsprotokoll
100 % Ultraschallprüfung (UT)- Phased-Array-UT an allen T-Verbindungsschweißnähten mit vollständiger-Durchdringung, mit der 2-mm-Fehler in jeder Tiefe erkannt werden können.
20 % Magnetpulverprüfung (MT)-Oberflächen- und oberflächennahe -Erkennung von Fehlern an allen Kehlnähten.
Dimensionsüberprüfung- Totalstationsmessung mit einer Genauigkeit von ±0,2 mm für orthogonale Präzision.
Qualitätskontroll- und Inspektionsstandards
| QC-Stufe | Kriterien |
|---|---|
| Rohstoffinspektion | Oberflächenfehler (Risse, Narben, Falten, Blasen) sind nicht zulässig; Rost-/Lochfraßtiefe Weniger als oder gleich der Hälfte der negativen Toleranz der Blechdicke; Rückverfolgbares Mill Test Certificate (MTC). |
| Streck- und Zugprüfung | Interne-Ertrags-/Spannungsfestigkeitsprüfung + Verifizierung durch Dritte-; Zugprüfung in Z--Richtung zur Verhinderung von Lamellenrissen |
| Fertigungstoleranz | Plattendickentoleranz < 0,25 mm; 100 % Maßprüfung mit Toleranz < 1 mm; Geradheit innerhalb L/1000 |
| Schweißqualität | 100 % UT bei vollständig durchgeschweißten Schweißnähten (keine Fehler); 20 % MT an Kehlnähten (keine Blasen/Defekte); AWS D1.1 Level 1-Akzeptanz |
| Oberflächenbehandlung | Kugelstrahlen bis Sa2,5 (Metallglanz, kein Rost); Grundierung innerhalb von 5 Stunden nach dem Strahlen; DFT > 75μm; Feiertagstests (nasser Schwamm 67,5 V/μm) |
| Inspektion durch Dritte- | SGS/BV-Inspektion verfügbar; Zeugentests für kritische Projekte; Vollständige WPS/PQR-Dokumentation |
Optionale Komponenten: Kopfbolzen, Konsolen und Versteifungen
Scherbolzen (Schweißbolzen mit Kopf)
Schafft eine dauerhafte mechanische Verbindung zwischen Stahlkern und Beton in SRC-Systemen. Verhindert das Verrutschen zwischen Materialien unter seitlichen Scherkräften durch Wind-/seismische Belastungen.
Konsolen
Geschweißte Konsolenvorsprünge für Stützbalken oder sekundäre Strukturelemente ermöglichen eine effiziente Lastübertragung an Verbindungspunkten.
Versteifungsplatten
Interne Verstärkungsplatten an Zonen mit hoher -Belastung, um eine lokale Verkrüppelung des Stegs zu verhindern und die Stabilität der Stütze bei konzentrierten Lasten zu verbessern.
Verbindungsplatten
Vor-geschweißte Grundplatten und Kopfplatten für feldverschraubte Verbindungen, die eine schnelle -Montage und Qualitätssicherung vor Ort ermöglichen.

Anwendungen von kreuzförmigen Stahlsäulen
Typische Anwendungen
Hochhäuser-: Core columns in supertall structures (>200 m), Mega-{1}}vertikale tragende Elemente-mit Rahmen, bei denen zweiachsige Kapazität und kompakte Stellfläche von entscheidender Bedeutung sind.
Brückenprojekte:Stützelemente für Brückenpfeiler mit zuverlässiger seismischer Leistung und effizienter Installation vor Ort.
Industrieanlagen:Vorgefertigte Quersäulen beschleunigen den-Aufbau vor Ort für Fabrikkranbahnstützen und Schwerlastplattformen.
Unterirdische Bauwerke:Parkhäuser und Tunnel, die einen stabilen Halt gegen starke vertikale und seitliche Belastungen erfordern.

Fälle exportieren
| Exportziel | Projekttyp | Tonnage | Stahlsorte | Oberflächenbehandlung | Jahr |
|---|---|---|---|---|---|
| Philippinen (Manila) | Hochhaus-Kernsäule | 850 Tonnen | Q355B | Epoxidzink-reich + Deckschicht (TDFT 250 μm) | 2023 |
| Vereinigte Arabische Emirate (Dubai) | Kommerzieller Mega--Frame-Turm | 1.200 Tonnen | Q355GJ | Feuerverzinkung + Fluorkohlenstoff | 2020 |
| Indonesien (Jakarta) | Industrieanlage mit Kran | 680 Tonnen | Q355B | Kugelstrahl-Sa2.5 +-Epoxidgrundierung | 2024 |
| Australien (Perth) | Bergbauinfrastruktur | 950 Tonnen | Q355B | Feuerverzinkung (C5-M Marine) | 2025 |
| Chile (Santiago) | Geschäftsgebäude in erdbebengefährdeter Zone | 520 Tonnen | Q355B | Epoxidzink-reich + Deckschicht (TDFT 250 μm) | 2025 |
| Saudi-Arabien (Riad) | Unterstützung für Brückenpfeiler | 430 Tonnen | Q420B | Kugelstrahl-Sa2.5 +-Epoxidgrundierung | 2026 |
Korrosionsschutzsysteme für verschiedene Umgebungen
| Umfeld | Korrosivitätsklasse | Empfohlenes System | Designleben |
|---|---|---|---|
| Innen/trocken | C1–C2 | Kugelstrahlen Sa2.5 + Epoxidgrundierung (DFT 120μm) | 15–20 Jahre |
| Städtisch / Industriell | C3–C4 | Sa2.5 + Zink-reiches Epoxidharz + Zwischenschicht + Deckschicht (DFT 250 μm) | 20–25 Jahre |
| Küste/Marine | C5-M | Feuerverzinkung (85 μm) + Fluorkohlenstoff-Deckbeschichtung / mit Keramik gefülltes Epoxidharz | 50+ Jahre |
| Chemische Verarbeitung | C5-I | Sa2.5 + Hochschichtiger Epoxid- und Vinylester-Decklack (DFT 300 μm) | 25–30 Jahre |
Verpackungs-, Liefer- und Installationsunterstützung
Strukturelle Verstärkung:Schwere Stahlrahmen oder spezielle Holzpolsterung verhindern ein Biegen/Verformen der Querschnitte während des Transports.
Beschichtungsschutz:Luftpolsterfolie oder Industriepolsterung an den Kontaktstellen schützt den Lack/die verzinkte Oberfläche vor Kratzern.
Sichere Verzurrung:Hochfeste Stahlbänder und Zurrsysteme verhindern ein Verrutschen bei Seereisen.
Vor-Montage:Für schwere/komplexe Abschnitte wird eine werkseitige Testmontage empfohlen, um die Passgenauigkeit vor dem Versand zu überprüfen.
Feldmontage:Schraubmomentverbindungen für die schnelle -Montage vor Ort; Überprüfung der Lotgenauigkeit innerhalb einer vertikalen Toleranz von 1:500.
Vorlaufzeit:
| Artikel | Details |
|---|---|
| Vorlaufzeit (benutzerdefiniert) | 20 – 45 Tage, je nach Tonnage und Komplexität |
| Lieferzeit (Lagergrößen) | 7 – 15 Tage |
| Rush-Produktion | 15 Tage beschleunigt verfügbar (gegen Aufpreis) |

So bestellen Sie - 4-Step Custom Fabrication
Stellen Sie Zeichnungen zur Verfügung
Reichen Sie Werkstattzeichnungen, Spezifikationen und Projektanforderungen ein
Angebot & Design
Erhalten Sie ein detailliertes Angebot und Vorschläge zur Designoptimierung
Bestätigen und produzieren
Zeichnungen genehmigen, Produktion per WPS/PQR arrangieren
Qualitätskontrolle und Lieferung
NDT-Inspektion, Überprüfung durch Dritte-, sichere Verpackung und Versand

FAQ:
Wie hoch ist die Mindestbestellmenge für kundenspezifische kreuzförmige Stahlsäulen?
MOQ ist flexibel und hängt vom Projektumfang ab. Bei kundenspezifischer Fertigung liegt das typische Minimum bei 10–30 Tonnen. Bei Lagergrößen können kleinere Probebestellungen berücksichtigt werden. Kontaktieren Sie uns mit Ihren Projektzeichnungen für ein konkretes Angebot.
Wie lange dauert die Herstellung einer typischen Bestellung?
Die Standardvorlaufzeit für kundenspezifische Quersäulen beträgt je nach Tonnage und Komplexität 20–45 Tage. Lagergrößen können in 7–15 Tagen versandt werden. Eilbestellungen mit beschleunigter Produktion sind auf Anfrage möglich.
Welchen Schweißnormen entsprechen Ihre Kreuzsäulen?
Unsere kreuzförmigen Säulen werden gemäß den Standards AWS D1.1 (amerikanisch), EN 1090 (europäisch) und GB 50661 (chinesisch) geschweißt. Alle vollständig durchgeschweißten T-Verbindungsschweißungen werden einer 100 %igen UT-Prüfung unterzogen, um eine Abnahme der Stufe 1 zu erreichen. Schweißerqualifikationen und WPS/PQR-Dokumente werden bereitgestellt.
Können Sie Kopfbolzen und Konsolen vor-geschweißt liefern?
Ja. Als optionale Komponenten bieten wir vorgeschweißte Scherbolzen (Kopfschweißbolzen), Konsolen, Versteifungsplatten und Verbindungsplatten an. Diese werden während der Fabrikfertigung gemäß Ihren Werkstattzeichnungen integriert, um die Installation vor Ort zu vereinfachen.
Was ist die maximale Säulenlänge, die Sie herstellen können?
Wir können Quersäulen bis zu 20 Metern pro Segment herstellen. Für längere Säulen sind vor Ort verschraubte Verbindungen mit Momentverbindungen für eine schnelle -Montage vor Ort und Qualitätssicherung konzipiert.
Stellen Sie Prüfbescheinigungen Dritter- zur Verfügung?
Ja. Für die Inspektion durch Dritte arbeiten wir mit SGS, BV und TÜV zusammen. Zur vollständigen Rückverfolgbarkeit liegen jeder Lieferung Materialprüfzertifikate (MTC), Schweißerqualifikationen, NDT-Berichte und Maßkontrollprotokolle bei.
Welches Korrosionsschutzsystem wird für Meeresumgebungen empfohlen?
Für C5-M-Meeresumgebungen empfehlen wir Feuerverzinkung (85 μm Zinkbeschichtung) plus Fluorkohlenstoff-Deckbeschichtung oder ein mit Keramik{6}}gefülltes Epoxidsystem, um eine geplante Lebensdauer von 50+ Jahren zu erreichen. Für den Extremfall wird besonderes Augenmerk auf die Inneneckenradien gelegt, um eine lochfreie Beschichtung zu gewährleisten.
Können Kreuzstützen in seismischen Zonen eingesetzt werden?
Absolut. Kreuzförmige Stahlsäulen weisen durch die stabile Kunststoffscharnierausbildung eine außergewöhnliche seismische Widerstandsfähigkeit auf. Ihre Geometrie vereinfacht die orthogonalen Verbindungen von Balken-zu-Stützen und reduziert so Schweißstaus und das Risiko von Sprödbrüchen. Wir fertigen gemäß den seismischen Vorschriften GB 50011 Special Seismic Grade und AISC 341.


