

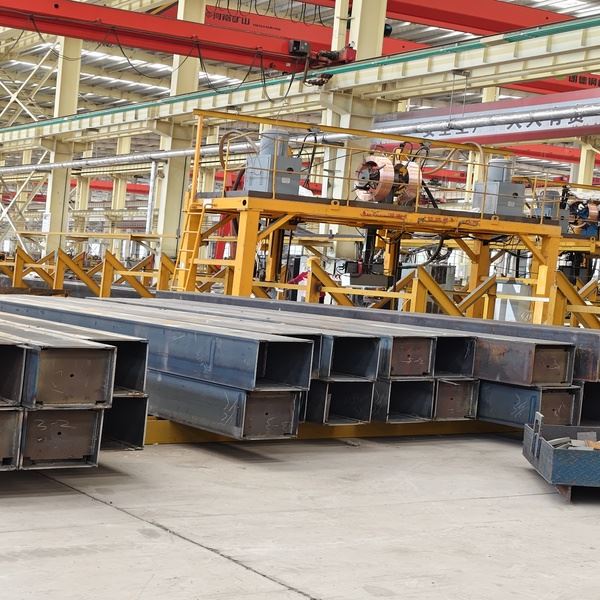
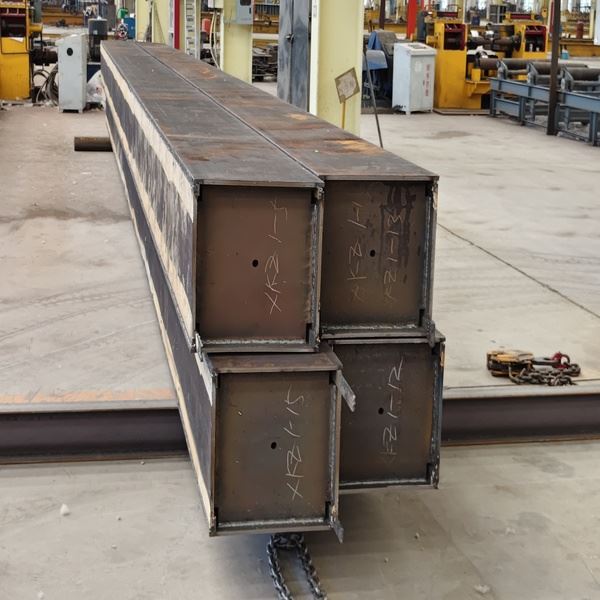
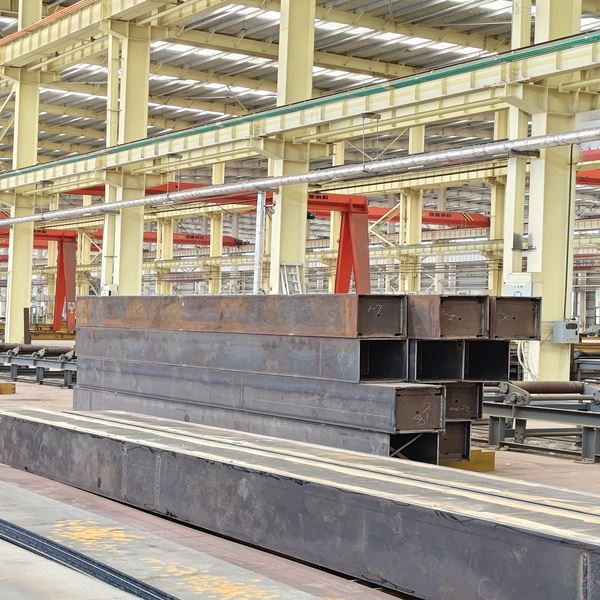
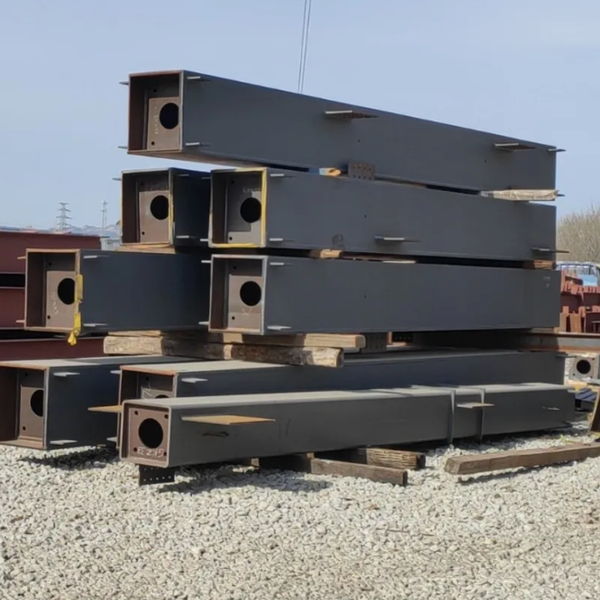
Unsere geschweißten Kastensäulen aus Stahl sind für Hochhäuser, Brücken mit großer Spannweite-, Bauwerke in erdbebengefährdeten-Regionen und schwere Industriegerüste konzipiert. Sie werden aus Premium-Stahlplatten (Q355B/C/D/E, Q420, S355JR/J0/J2, ASTM A572 Gr.50/60) mithilfe automatisierter Unterpulverschweißverfahren (SAW) und Elektroschlackeschweißverfahren (ESW) hergestellt und bieten im Vergleich zu offenen H--Profilen eine überlegene Torsionssteifigkeit, eine ausgeglichene axiale Lastaufnahmefähigkeit und eine höhere Knickfestigkeit.
Jede Säule wird zu 100 % zerstörungsfrei geprüft (Ultraschall-UT, Magnetpulver-MT und Röntgen-RT nach Bedarf), unterstützt durch die CE EN 1090-Zertifizierung, AWS D1.1-zertifiziertes Schweißen und die Akkreditierung des Qualitätsmanagementsystems ISO 9001:2015. Wir bieten umfassende BIM-Modellierungs- und Detailzeichnungsdienste für Tekla Structures mit kundenspezifischen Kastensäulenquerschnittstiefen von 200 mm bis 1.200 mm und Wandplattendicken von 10 mm bis 60 mm.

Arten von Stahlkastensäulen
GNEE stellt vier Haupttypen von geschweißten Stahlkastenstützen - rechteckig, quadratisch, konisch und mit Beton- gefüllten Verbundwerkstoffen - her, die jeweils für spezifische strukturelle Belastungsbedingungen, geometrische Einschränkungen und Vorschriften zur Einhaltung von Vorschriften entwickelt wurden. Die Abschnittskonfiguration wird durch den vorherrschenden Lastpfad (uni-axiale vs. bi-axiale Biegung), die seismische Intensitätszone, die Brandschutzanforderungen und die architektonische Geometrie bestimmt. Unser Ingenieurteam arbeitet direkt mit den Projektentwicklern zusammen, um den optimalen Säulentyp und die optimalen Abschnittsproportionen auszuwählen und so die Materialeffizienz sicherzustellen, ohne die strukturelle Leistung zu beeinträchtigen.
Rechteckige Kastensäulen
Angeboten werden rechteckige Stahlsäulen mit Kastenprofilvielseitiger multi-direktionaler Lastwiderstand, was sie zur häufigsten Wahl machtfür Gebäudegerüste und Brückenpfeiler.Der asymmetrische Abschnitt kann für eine unidirektionale dominante Belastung optimiert werden.
Quadratische Kastensäulen
Quadratische Abschnitte sorgen für GleichmäßigkeitBiegefestigkeitUndTorsionssteifigkeitin alle Richtungen, ideal für bauliche Anlagenkomplexe bi-axiale Belastungen und hohe seismische Anforderungen, bei denen eine ausgewogene Leistung von entscheidender Bedeutung ist.
Konische Kastensäulen
Konische Kastensäule aus Stahllweist entlang seiner Höhe einen sich allmählich verringernden Querschnitt auf, oOptimierung der Materialverteilungwobei die Last mit der Höhe abnimmt -, häufig verwendet inBrückenpylone, Vordachsäulen und Stadiondachstützen.
Beton-Gefüllte Stahlkastensäulen (CFSBC)
Für Projekte, die eine erhöhte Brandschutzklasse (bis zu 3 Stunden) und eine erhöhte seismische Leistung erfordern, kann der Hohlkern mit C30–C60-Beton gefüllt werden, wodurch ein Verbundsäule mitüberlegene Feuerbeständigkeit, axiale Kapazität und Duktilität- weit verbreitet inHoch-Bau von Hochhäusern und seismischen-Zonen.
Spezifikation von Box-Säulen
| Parameter | Spezifikation |
|---|---|
| Abschnittstyp | Quadratisch / rechteckig / konisch / benutzerdefiniert |
| Abschnittstiefe | 200 mm – 1200 mm (kundenspezifisch) |
| Plattendicke | 10mm – 60mm |
| Spaltenlänge | Bis zu 15.000 mm (sektional für größere Spannweiten) |
| Materialqualität | Q355B/C/D/E, Q420, S355JR/J0/J2, ASTM A572 Gr.50/60 |
| Schweißprozess | Automatisches Sägen, Elektroschlackeschweißen (ESW) |
| Membranabstand | 1,0–1,5 × Abschnittstiefe (je nach Design) |
| Verhältnis von Breite-zu-Dicke | Entspricht den seismischen Grenzwerten GB 50011 / EN 1998 |
| NDT-Qualitätskontrolle | 100 % UT, MT; Röntgen-nach Bedarf |
| Betonfüllung (optional) | C30–C60 für zusammengesetzte Aktion |
| Erdbebenbewertung | Bis zur Sonderklasse (GB 50011) |
| Brandschutzklasse | Bis zu 3 Stunden (mit Betonfüllung) |
| Oberflächenbeschaffenheit | Kugelstrahlen mit Sa2.5 + Epoxid-Zink-reicher Beschichtung oder HDG |
| Detaillierungsservice | Tekla Structures (BIM) Modellierung + Werkstattzeichnungen |
| Zertifizierung | ISO 9001:2015, CE (EN 1090), AWS D1.1 zertifiziertes Schweißen |
| Verpackung | Hochleistungspalette und -verstrebung aus Stahl für den seetüchtigen Export |

Hauptfunktionen von Strukturmembranen für Kastensäulen
Verbessern Sie die lokale Stabilität:Verhindern Sie das Ausknicken von Plattenelementen und erhöhen Sie die Stabilität unter Druck und Biegung.
Gleichmäßige Kraftverteilung:Zerstreuen Sie komplexe innere Kräfte und beseitigen Sie lokale Spannungskonzentrationen.
Verzerrung minimieren:Begrenzen Sie Schweißverformungen und halten Sie die Säulenabmessungen innerhalb der Toleranz.
Optimieren Sie die seismische Leistung:Verbessern Sie die Energiedissipation, Duktilität und Belastbarkeit gegenüber seismischen Belastungen.

Produktprozess von Kastensäulen
UnserHerstellung von Kastensäulen aus Stahlfolgt in unserem ISO 9001-zertifizierten Werk einem strengen, 10-stufigen, kontrollierten Arbeitsablauf, der Maßgenauigkeit, gleichbleibende Schweißqualität und vollständige Rückverfolgbarkeit der Qualität gewährleistet:
CNC-Schneiden und Abschrägen
Präzise Plattenvorbereitung mit V/U-förmigen Nuten für vollständiges Durchdringungsschweißen mit thermischem Schneiden und Kantenhobeln für kritische Verbindungen.
Kantenvorbereitung
Brennschneiden oder Kantenhobeln zur Erzielung vorgegebener Fasenwinkel und Wurzelspalte gemäß AWS D1.1 / EN 1090.
Interne Membranbaugruppe
Strategische Positionierung der Querversteifungen im 1,0- bis 1,5-fachen Abschnittstiefenabstand, um eine überlegene Leistung zu erzielentBiegesteifigkeit und verhindern lokales Knicken.
Abschnitt Montage und Ausrichtung
Hydraulisches Einpassen von vier Platten mit Präzisionsvorrichtungen, um die Abmessungen innerhalb der Toleranz zu kontrollieren.
Automatisiertes Unterpulverschweißen (SAW)
Hoch-Längseckschweißnähte mit kontrollierter Wärmezufuhr sorgen für eine gleichbleibende Schweißqualität und minimale Verformung.
Elektroschlackeschweißen (ESW)
Spezielles Schweißen durch vor{0}}gebohrte Löcher, um eine solide Verbindung zwischen inneren Membranen und äußeren Platten sicherzustellen, - entscheidend für die Übertragung seismischer Lasten.
Vor-Korrektur
Maßkorrektur und Richten, wenn Schweißverformungen zu erwarten sind, wobei die Geradheit der Säule innerhalb von L/1000 gehalten wird.
NDT-Inspektion
100 % Ultraschallprüfung (UT) und Magnetpulverprüfung (MT) an allen Schweißnähten; Röntgen-Röntgenprüfungen gemäß Kundenspezifikation, mit Aufzeichnungen zur Rückverfolgbarkeit der Schweißnähte.
Oberflächenbehandlung
Strahlen der Güteklasse 2,5, gefolgt von hoher -LeistungEpoxid-Zink-reiche BeschichtungoderFeuerverzinkung (HDG)fürKorrosionsschutzin C3–C5-Umgebungen.
Verpacken und Etikettieren
Robuste, seetüchtige Verpackung auf Stahlkufen mit wetterfesten Etiketten, die den Montagezeichnungen von Tekla entsprechen, für eine schnelle Identifizierung vor Ort.

Box-Spalten vs. H-Abschnittsspalten: Wichtige mechanische Eigenschaften
| Eigentum | H-Abschnittsspalte | Box-Spalte |
|---|---|---|
| Axiale Kompression | Geringere Kapazität (kleineres Trägheitsmoment der Nebenachse) | Höhere Kapazität (geschlossener Abschnitt, große Trägheit auf beiden Achsen) |
| Torsionsleistung | Geringe Steifigkeit; neigen dazu, sich unter Drehmoment zu verdrehen und zu verziehen | Hervorragende Torsionsfestigkeit; ideal für Torsionsbelastungen |
| Biegen (bi-axial) | Stark auf der X--Achse, schwach auf der kleinen Y--Achse | Ausgewogen, hervorragende Biegefestigkeit in beiden Achsen |
| Stabilität | Erfordert Versteifungen; Die Schlankheit der Nebenachse muss kontrolliert werden | Überlegene lokale und allgemeine Stabilität; höhere Stabilitätskoeffizienten |
| Seismische Leistung | Mäßig; begrenzte Duktilität auf der schwachen Achse | Verbesserte Energiedissipation und Duktilität; Ideal für seismische Zonen |
| Brandschutz | Nur Außenbeschichtung | Betonfülloption für bis zu 3 Stunden Brandschutz |

Auswahlhilfe:
H-Abschnittsspaltensind kosteneffizient für Industriewerkstätten, Lagerhallen und Bauwerke mit überwiegender Hauptachsenbelastung.
Kastensäulenwerden bevorzugt für Hochhäuser, Veranstaltungsorte mit großer Spannweite, schwere Industriegebäude und seismische Zonenstrukturen, die eine hohe bi{3}axiale Biegefestigkeit, Torsionssteifigkeit und strikte Erdbebensicherheit erfordern.


Erdbeben- und Brandverhalten unserer geschweißten Kastensäulen
Seismische Compliance
Unsergeschweißte Kastensäulen aus Stahlsind mit ausgelegtVerhältnis von Breite-zu-Dicke(b₀/t) Einhaltung proGB 50011(Chinesischer seismischer Code) undEN 1998(Eurocode 8), wobei die Verhältnisse je nach seismischer Intensität auf 19–31 eingestellt werden. Interne Membranen verbessernEnergiedissipation, Duktilität und Belastbarkeit gegenüber seismischen Belastungen. Der geschlossene Abschnitt ist inhärentTorsionssteifigkeitund ausgewogene zwei-axialeBiegefestigkeitMachen Sie Kastensäulen zur bevorzugten Wahl in erdbebengefährdeten Regionen-mit Erdbebenbewertungen von bis zuSonderklassepro GB 50011.

Brandschutzoptionen
Intumeszierende Beschichtung:60–120 Minuten Feuerwiderstand, geeignet für freiliegenden Architekturstahl.
Beton-Gefüllter Verbundwerkstoff:C30–C60-Betonfüllung erreicht bis zuFeuerwiderstandsklasse 3 Stundenbei gleichzeitiger Erhöhung der axialen Kapazität und Steifigkeit - die bevorzugte Lösung für Hochhäuser und kritische Infrastrukturen.
Brandschutz der Platte:Gips- oder Mineralwollplattensysteme für industrielle Anwendungen.
Qualitätssicherung und Rückverfolgbarkeit
Die Qualitätssicherung für geschweißte Stahlkastensäulen geht über die Endkontrolle hinaus - und ist in die gesamte Fertigungskette eingebettet, von der Zertifizierung des Rohstahlblechs bis zur Rückverfolgbarkeit der Schweißnähte an jeder Verbindung. Bei GNEE wird jede Säule unter einem dokumentierten Qualitätsmanagementsystem (ISO 9001:2015) mit Schweißverfahren hergestellt, die nach AWS D1.1 und EN 1090-2 qualifiziert sind. Die folgende Tabelle fasst unsere umfassenden Qualitätssicherungs- und Rückverfolgbarkeitskontrollen zusammen:
| QA-Artikel | Standard / Methode |
|---|---|
| Schweißzertifizierung | AWS D1.1 / EN 1090-2, zertifizierte Schweißer mit Qualifikationsnachweisen |
| Ultraschallprüfung (UT) | 100 % bei allen Primärschweißnähten gemäß EN 1710 / GB 11345 |
| Magnetisches Teilchen (MT) | 100 % auf der Oberfläche und den Schweißnähten |
| Radiographie (Röntgenaufnahme) | Pro Kunden-/Projektspezifikation, typischerweise 10–20 % |
| Materialprüfzertifikat (MTC) | DE 10204 3.1/3,2 pro Hitzezahl, rückverfolgbar auf jede Platte |
| Rückverfolgbarkeit von Schweißnähten | Auf jeder Verbindung ist eine eindeutige Schweißnaht-ID eingeprägt, die mit dem Schweißer, dem Verfahren und dem Prüfprotokoll verknüpft ist |
| Maßprüfung | Geradheit kleiner oder gleich L/1000; Verdrehung kleiner oder gleich 3 mm/m; Querschnittstoleranz gemäß ISO 10721 |
| Beschichtungsinspektion | Trockenfilmdicke (DFT) gemäß ISO 19840; Haftungstest nach ISO 4624 |
Anwendungen von Kastensäulen
Hoch-Hochhäuser& Wolkenkratzer
Als primäres vertikales tragendes „Rückgrat“ von Superhochhäusern-Hohe -Kastensäulen aus Stahl nutzen ihr hohes Verhältnis von Festigkeit-zu-Gewicht und ihre bidirektionale Stabilität, um die strukturelle Leistung zu maximieren und gleichzeitig den Platzbedarf zu minimieren.
Schwerindustrielle Werkstätten und Anlagen
Unverzichtbar fürUnterstützung schwerer Brückenkräne(50–200 Tonnen Kapazität) und massive Maschinen in Stahlwerken, Kraftwerken und Bergbauanlagen, bei denen Torsionssteifigkeit und Ermüdungsbeständigkeit von entscheidender Bedeutung sind.
Infrastruktur- und Brückenbau
Weitwerden als tragende Pfeiler und Pylone für weitgespannte Brücken, Hochstraßen und Bahnhöfe verwendet- Der geschlossene Abschnitt bietet eine hervorragende Knickfestigkeit unter Drucklasten.
Seismische-Zonenstrukturen
In erdbebengefährdeten Regionen eignen sich Kastensäulen aufgrund ihrer verbesserten Energiedissipation und DuktilitätDer Code-bevorzugter Spaltentyp für Krankenhäuser, Schulen und kritische Infrastruktur.
Öffentliche Bauwerke mit großer -Spannweite
Flughafenterminals, Stadien, Ausstellungshallen und KongresszentrenVerlassen Sie sich auf Kastensäulen zur Unterstützung des großen Dachesund komplexe freitragende Konstruktionen mit architektonischen ästhetischen Anforderungen.
Ausrüstungsstütztürme
Kernstruktureller Rahmenfür schwere Gerätetürme in Ölraffinerien, Kraftwerken und Sortieranlagen im Bergbau, wo dynamische Belastungen und Vibrationen eine geschlossene{0}Querschnittssteifigkeit erfordern.

Warum GNEE wählen?
Umfassende-Expertise im Bereich des Eindringschweißens und der ESW-Membran
Alle primären Eckschweißnähte und internen Membranverbindungen sind vollständig-durchgeschweißt und werden von AWS D1.1 / EN 1090-zertifizierten Schweißern ausgeführt. ESW-Membranschweißnähte sind zu 100 % UT-gemäß AWS D1.1 Klausel 4 - verifiziert, wodurch das Risiko einer unvollständigen Fusion am kritischsten Lastübertragungspunkt-eliminiert wird.
Kontrolle des Schweißverzugs
Durch die hydraulische Vorspannung, die kontrollierte Reihenfolge der Wärmezufuhr und die Korrektur nach dem Schweißen bleibt die Geradheit innerhalb von L/1000 und die Verdrehung innerhalb von 3 mm/m erhalten. - Säulen sind vor Ort-bereit, ohne dass Nacharbeiten vor Ort erforderlich sind.
Benutzerdefinierte Abschnittstechnik
Nicht-standardisierte Abschnitte, konische Profile, variable Wandstärken und mit Beton gefüllte Verbundsäulen (CFSBC) - werden von der Abschnittsauswahl bis zur Detaillierung der Verbindung gemäß den Projektanforderungen entwickelt.
Multi-Standardkonformität und Rückverfolgbarkeit
CE EN 1090 (EXC2/EXC3) + AWS D1.1 + ISO 9001 zertifiziert, mit Breiten-zu-Dicken-Verhältnissen, die anhand der seismischen Bestimmungen von GB 50011 / EN 1998 überprüft wurden. Vollständige Dokumentation pro Sendung: MTC (EN 10204 3.1/3.2), NDT-Berichte und Karten zur Rückverfolgbarkeit von Schweißnähten -audit-bereit.
In-Tekla BIM Detailing
BIM-Modelle, Fertigungszeichnungen und Montagezeichnungen werden im eigenen Haus-- geliefert und ermöglichen eine Kollisionserkennung und eine nahtlose Übergabe vor Ort. Überarbeitete Zeichnungen werden innerhalb von 48 Stunden zurückgegeben.


Beschaffungsleitfaden: So bestellen Sie
Standard- oder kundenspezifische Lieferzeiten
| Typ | Vorlaufzeit | Mindestbestellmenge |
|---|---|---|
| Standardgrößen (gemeinsame Abschnitte) | 4–6 Wochen | 5 Tonnen |
| Benutzerdefinierte/nicht-Standardabschnitte | 8–12 Wochen | 1 Stück (Projektaufträge) |
| Mit Beton-gefüllte Verbundsäulen | 10–14 Wochen | 1 Stück |
Informationen, die wir für ein Angebot benötigen
Projektzeichnungen (Strukturlayout, Stützenplan) oder Tekla-Modell
Spezifikation der Materialqualität (GB / EN / ASTM)
Erforderliche Zertifizierungen (CE EN 1090, AWS usw.)
Anforderungen an die Oberflächenbehandlung (Epoxidharz / HDG / Intumeszierend)
Zielhafen (zur Versand- und Verpackungsberechnung)
Projektzeitplan (für die phasenweise Koordination der Lieferung)
Anfrage sendenTeilen Sie uns Ihre Projektdetails mit, und unser Ingenieurteam wird Ihnen innerhalb von 24 Stunden mit einem detaillierten Angebot einschließlich Materialaufschlüsselung, Fertigungszeitplan und Versandlogistik antworten.

Verpackung und Lieferung von Kastensäulen
| Artikel | Spezifikation |
|---|---|
| Verpackung | Maßgeschneiderte Stahlkufe + Holzstauholz; Schaumstoff-Winkelschutz an Eckschweißnähten und Stirnflächen |
| Laden | Weniger als oder gleich 400 mm: 40' OT-Container / 400–800 mm: 40' FR / Über 800 mm: Massengutschiff |
| Verzurren | Hoch-Drahtseil (Bruchlast größer oder gleich dem 5-fachen Säulengewicht) + Holzverstrebung, Null-Bewegung nachgewiesen |
| Markieren | Wetterfeste Stahlschilder, abgestimmt auf Tekla-Montagezeichnungen, Stückmarkierungen und Installationsreihenfolge |
| Vorlaufzeit | Standardabschnitte: 4–6 Wochen / Maßgeschneiderte und mit Beton gefüllte Abschnitte: 8–14 Wochen |
| Mindestbestellmenge | 5 Tonnen (Standard) / 1 Stück (Projektaufträge) |
| Dokumente exportieren | MTC (EN 10204 3.1/3.2) + NDT-Berichte + Rückverfolgbarkeit der Schweißnähte + Packliste + Ursprungszeugnis |

FAQ:
Was ist eine geschweißte Stahlkastensäule?
Eine geschweißte Stahlkastensäule ist eine Struktursäule, die durch Schweißen von vier Stahlplatten zu einem geschlossenen rechteckigen oder quadratischen Hohlprofil hergestellt wird, oft mit inneren Membranen für lokale Stabilität. Im Vergleich zu offenen H--Profilen bietet das geschlossene Profil eine höhere Torsionssteifigkeit, eine ausgeglichene bi{2}axiale Biegefestigkeit und eine überlegene Knickfestigkeit, was es ideal für Hochhäuser, Brücken und seismische-Zonenstrukturen macht.
Welche Abmessungen haben Stahlkastensäulen?
Die Abmessungen von Stahlkastensäulen reichen typischerweise von 200 mm bis 1200 mm in der Querschnittstiefe, mit Plattendicken von 10 mm bis 60 mm. Säulenlängen bis zu 15.000 mm sind in einem Stück realisierbar; Bei längeren Spannen werden Spalten-zu-Spaltenverbindungen verwendet. Benutzerdefinierte, nicht standardmäßige Größen, konische Profile und Designs mit variabler Wandstärke sind je nach Projektanforderungen verfügbar.
Stahlkastensäule vs. H--Profilsäule: Was ist besser?
Bei Bauwerken, die bi{0}axialer Biegung, Torsionsbelastungen oder seismischen Kräften ausgesetzt sind, übertreffen Kastensäulen H--Profile aufgrund ihres geschlossenen Querschnitts mit ausgeglichener Trägheit auf beiden Achsen. H-Profile bleiben für Industriegebäude mit dominierender Haupt-achsenbelastung kosteneffizienter. Eine Analyse der mechanischen Eigenschaften finden Sie in unserer detaillierten Vergleichstabelle oben.
Welche Zertifizierungen gibt es für Stahlkastensäulen?
Unsere geschweißten Stahlkastensäulen sind nach ISO 9001:2015 (Qualitätsmanagement), CE EN 1090 (Baustahlherstellung) und AWS D1.1 (Schweißen) zertifiziert. Für jede Schmelzenummer werden Materialprüfzeugnisse (MTC) nach EN 10204 3.1/3.2 bereitgestellt. ZfP-Berichte (UT, MT, Röntgen) begleiten jede Sendung mit vollständiger Rückverfolgbarkeit der Schweißnähte.
Können Stahlkastensäulen mit Beton gefüllt werden?
Ja. Mit Beton-gefüllte Stahlkastensäulen (CFSBC) verwenden C30–C60-Betonfüllungen, um eine Feuerwiderstandsdauer von bis zu 3-Stunden, eine erhöhte axiale Kapazität und eine verbesserte seismische Leistung zu erreichen. Dieses Verbunddesign wird häufig für Hochhäuser und kritische Infrastrukturen in feuergefährdeten und erdbebengefährdeten Zonen spezifiziert.
Wie wird mit Korrosionsschutz umgegangen?
Wir bieten zwei primäre Korrosionsschutzsysteme an: (1) Sa 2,5-Strahlen + Epoxid-Zink-reiche Beschichtung mit DFT 60–120 μm (geeignet für C3–C4-Umgebungen, 15–25 Jahre Lebensdauer) und (2) Feuerverzinkung (HDG) für C4–C5-See-/Industrieumgebungen (25–50+ Jahre Lebensdauer). Kundenspezifische Beschichtungssysteme gemäß Projektspezifikation sind verfügbar.


